五轴立式加工中心结构复杂,运动部件多,长期稳定运行离不开日常的维护保养。导轨、丝杠、主轴与转台是设备核心运动单元,它们的工作状态直接影响加工效果与设备使用寿命。做好这几部分的管护,能够减少故障发生,降低停机检修带来的损失。
导轨承担着工作台与滑座的往复运动,持续承受切削载荷,日常养护重点在于清洁与润滑。每次加工结束后,需要及时清理导轨表面残留的切屑、切削液以及粉尘。细小切屑嵌入导轨接触面,会在运动过程中划伤导轨面,逐步增大运动间隙。清理时选用软质擦拭工具,避免硬质工具刮伤防护钣金和导轨表层。润滑需要按照规定周期执行,保持润滑油路通畅,观察油膜是否均匀覆盖导轨工作面。油量过少会造成干摩擦,加速磨损;加注过量则容易积聚油污,吸附杂质。同时要检查导轨防护罩,查看有无破损、变形,一旦出现缝隙,要及时处理,阻挡碎屑侵入导轨内部。定期查看导轨运动过程有无异响、卡顿,发现异常立刻停机排查。
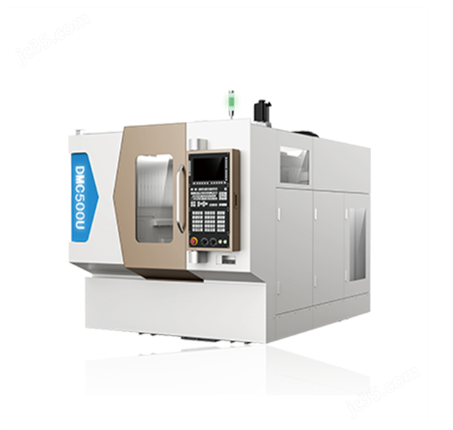
丝杠负责传递运动动力,将旋转动作转化为直线进给,是进给系统的关键部件。丝杠养护同样要重视清洁,切削液、金属粉末附着在丝杠螺纹上,会破坏滚珠配合状态。日常要检查丝杠的防尘密封件,密封件老化失效后,污染物容易进入滚珠副内部。润滑工作需按时开展,保证滚珠与滚道之间形成有效油膜。操作时留意进给运动的平稳程度,若出现进给抖动、反向间隙变大的情况,需要进行检查调整。禁止在过载状态下持续进给,减少丝杠承受的冲击载荷。加工完成后,可将各轴移动至合适位置,避免丝杠长时间处于受力变形的姿态,延缓疲劳损耗。
主轴是实现切削旋转的核心部件,其管护要兼顾冷却、密封与运行状态监测。日常需要检查主轴冷却回路,确认冷却介质循环正常,管路不存在渗漏、堵塞的情况。主轴前端密封结构要重点查看,防止切削液顺着缝隙渗入轴承内部,造成轴承锈蚀损坏。开机阶段,应按照流程进行预热运转,不要直接加载切削,让主轴轴承逐步达到稳定工作温度。加工过程中留意主轴运转声音,出现异常声响、振动加大时,停止加工检查。刀具装夹部位要保持干净,清理锥孔内的切屑与油污,保证刀具贴合紧密。长期停机前,做好主轴表面清洁,做好防锈防护。
转台作为五轴设备du有的回转部件,实现工件多角度姿态调整,受力形式复杂,养护不能忽视。每次作业后清理转台台面、定位面的切屑与积液,检查转台密封盖板,防止杂质进入回转内部。定期检查转台的润滑管路,保证回转副得到持续润滑。在设备运行时,观察转台回转过程是否平顺,有无晃动、异响。转台定位面要避免硬物磕碰,防止定位精度受到影响。装卸工件时控制冲击力,不要对转台施加超出承受范围的侧向力。长时间停工时,将转台停放在合适角度,减轻内部部件持续受力。
设备保养分为日常巡检与周期性检修。日常工作以清洁、外观检查、润滑为主,每次交接班做好状态记录。周期性检修需要对各部件间隙、密封件、油路做细致检查,及时更换老化配件。规范的保养不是一次性工作,需要形成固定习惯。操作人员熟悉导轨、丝杠、主轴与转台的管护要点,按流程落实各项工作,能够维持设备稳定运行,延长设备使用周期,保障持续的加工作业。


 微信公众号
 访问手机端